

Клееный брус — из семейства деревянных строительных материалов, но он надежнее, прочнее, более приспособлен к современным нормам жилищного строительства, чем обычный брус или бревно. От процесса изготовления напрямую зависит качество готового изделия, поэтому его нужно знать и понимать, чтобы впоследствии, без сомнений, воспользоваться результатом — построить теплый, красивый и долговечный дом.
Подходящее сырье
Основным сырьем для производства клееного бруса является древесина хвойных пород — ели и сосны. Эти сорта наиболее распространены, доступны по цене и отвечают всем требованиям стандартов по плотности, смолистости и прочности. Схожими или даже более высокими характеристиками обладают лиственница и кедр, но они дороже, реже встречаются в массовом производстве и изготавливаются, чаще всего, под индивидуальный заказ. Лиственница ценится за высокую влагостойкость, кедр — за целебный аромат и красивую текстуру.
Технология по процессам
Производство клееного бруса — это сложный многоступенчатый процесс, требующий современного оборудования и строгого соблюдения технологических режимов. Рассмотрим основные этапы:
- 1Распиловка. Включает в себя распил исходного лесоматериала (бревен) на обрезные доски — ламели. Они могут быть разной ширины, в зависимости от диаметра исходного бревна, но строго одной толщины, утвержденной по технологии. От качества распила зависит дальнейший выход готовой продукции.
- 2Сушка. Вся древесина тщательно сушится в специальных камерах до достижения влажности 8-12%. От этого процесса зависит последующее качество доски и всего бруса в целом. Когда дерево недостаточно высушено, оно может трескаться и деформироваться в процессе эксплуатации. Пересушка тоже вредна — материал становится ломким. Сушка — самый длительный и ответственный этап.
- 3Калибровка и сортировка. Это проверка досок на соответствие стандартным размерам и выявление брака. Бывает визуальная (оператором) и с помощью компьютера (автоматические линии). Отбраковываются доски с трещинами, сучками, смоляными кармашками, синевой и другими дефектами. Качественные доски сортируются по сортам.
- 4Пропитка (антисептирование). Отсортированные доски обрабатываются специальными составами — антисептиками, для предотвращения заражения бактериями, вызывающими гниение, грибком и микроорганизмами. Также применяются антипиреновые препараты (антипирены) для защиты от возгорания. Обработка может производиться методом погружения или под давлением для глубокого проникновения.
- 5Строгание. Окончательный процесс подготовки поверхности ламелей перед склеиванием. Доски строгаются для создания идеально ровной и чистой поверхности, обеспечивающей плотное прилегание при склеивании.
- 6Склеивание. Применяется специальный состав водостойкого клея, который после полимеризации позволяет древесине пропускать воздух, то есть "дышать". Марка клея соответствует строгим экологическим стандартам (классы эмиссии Е0, Е1) и не вредит здоровью людей. Запас прочности соединения гарантируется технологией. Склеивание ламелей производят так, чтобы направление волокон в соседних слоях было разным (перпендикулярно или под углом). Это увеличивает прочность и жесткость бруса, а также препятствует возникновению трещин при изменении влажности.
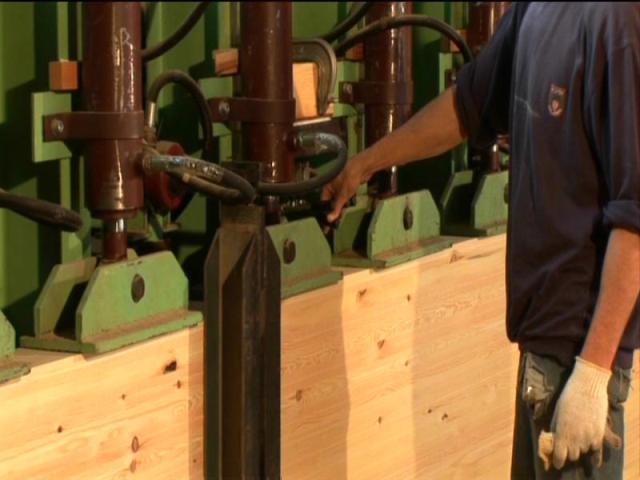
- 7Прессовка. Из промазанных клеем ламелей формируется деревянный пакет (будущий брус), который помещается под мощный гидравлический или механический пресс на несколько часов. Под давлением происходит окончательное склеивание и формируется монолитная структура.
- 8Оцилиндровка или профилирование. Заключительный этап механической обработки. Требуется, когда необходимо задать изделию круглую форму (для имитации бревна) или изготовить сложный замковый профиль ("немецкий гребень", финский профиль и т.д.). На высокоточных четырехсторонних станках брусу придается окончательная форма, нарезаются компенсационные пропилы, а также выбираются чашки (угловые соединения) и отверстия под нагели в соответствии с проектом дома.
| Этап | Оборудование | Результат контроля |
|---|---|---|
| Распиловка | Ленточные или дисковые пилорамы | Доски заданной толщины |
| Сушка | Сушильные камеры конвективного или вакуумного типа | Влажность 8-12%, отсутствие внутренних напряжений |
| Сортировка | Визальный контроль, оптические системы | Отбраковка дефектных досок, разделение по сортам |
| Склеивание и прессовка | Клеенаносящие вальцы, гидравлические прессы | Монолитная структура, прочность клеевого шва |
| Профилирование | Четырехсторонние продольно-фрезерные станки | Точная геометрия профиля, готовность к сборке |
Технологический процесс, на первый взгляд, кажется простым, но вся работа проводится на современных высокоточных деревообрабатывающих станках с ЧПУ. Они, с минимальными допусками, выполняют поставленную задачу. Благодаря технологии, продуманной на всех её этапах, клееный брус не преподносит неприятных сюрпризов строителям. Он соответствует заданным размерам, легко подается замене (все элементы пронумерованы), просто и быстро монтируется на стройплощадке. Строгий контроль качества на каждом этапе производства гарантирует, что готовое изделие будет служить десятилетиями, сохраняя все заявленные характеристики.
«Мы строим более 20 лет. Для меня Dominion CLT — это квинтэссенция опыта. Лично отвечаю за каждый стандарт в этой статье».
Автор флагманских проектов. Специалист по панорамному остеклению и адаптации сложной геометрии фахверка.
Технический эксперт и автор внутренних регламентов качества завода Dominion. Опыт в индустрии более 20 лет.
Другие советы экспертов по Москве и Московской области:
Клееный брус — это разновидность строительного материала, который характеризуется повышенной стойкостью к деформациям, отличными внешними качествами и отменными экологическими характеристиками. Этот строительный…
Финские производители часто одновременно реализуют свою продукцию как для потребностей местного, так и российского рынка. Поэтому приобретение импортного товара гарантирует высокий уровень…
Покраска дома из клееного бруса — это не только придание ему декоративного вида, но и защита материала от внешних воздействий, как природного…
Перед тем как начинать монтаж домокомплекта, необходимо выверить при помощи нивелира, лазерного уровня фундамент, чтобы удостовериться в его правильном положении и исключить…
Дома из клееного бруса обладают прочностью, технологичностью и долговечностью. Но, несмотря на все эти качества, эксплуатация подразумевает наличие определенных правил, соблюдение которых…
Коттедж, в современном понимании, означает загородный дом в два этажа на одного хозяина, оснащённый всеми необходимыми удобствами для комфортного проживания. В…